Artykuł sponsorowany
Sekwencja obróbki tokarskiej długiego wału — jak zaplanować bazowanie, podparcie i wykańczanie czopów
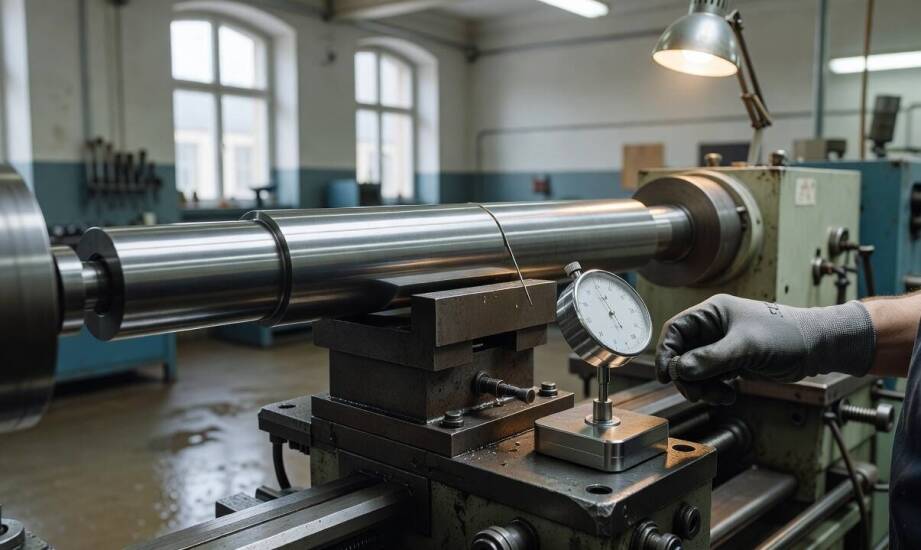
Długi wał o smukłej geometrii nie toleruje przypadkowej kolejności operacji tokarskich. Każdy najmniejszy błąd w początkowym bazowaniu nieuchronnie powiększa się na kolejnych przejściach noża skrawającego. Prowadzi to do powstawania zjawiska stożka, niepożądanego falowania powierzchni lub nadmiernego bicia czopów łożyskowych. Wymagające branże, takie jak motoryzacyjna i maszynowa, nie akceptują odchyleń od normy, dlatego proces produkcyjny wymaga rygorystycznego planowania technologicznego. Utrzymanie osiowości i sztywności detalu podczas skrawania decyduje o finalnej żywotności elementu w docelowym mechanizmie, ograniczając ryzyko szybkiego zużycia łożysk.
Kolejność operacji: od baz do geometrii czopów
Proces obróbki zawsze zaczyna się od starannego przygotowania powierzchni bazowych oraz zgrubnego zdjęcia największego naddatku materiału. Najpierw operator planuje czoła i wykonuje precyzyjne nakiełki centryczne, najczęściej wykorzystując do tego specjalistyczną frezarko-nakiełczarkę lub sztywny uchwyt czteroszczękowy z ciągłą kontrolą bicia. Następnie toczenie zgrubne dzieli się na mniejsze sekcje technologiczne, co skutecznie pozwala uniknąć kumulacji naprężeń wewnątrz metalu. Jedną stronę wału obrabia się w uchwycie bezpiecznie wspartym kłem, po czym detal odwraca się – co specjaliści nazywają potocznie flipowaniem – i powtarza operację na przeciwległym końcu z dbałością o utrzymanie osi.
Świadomy podział naddatku między etapy zgrubne, kształtujące i wykańczające znacząco ogranicza siły skrawania i zapobiega niebezpiecznym, termicznym odkształceniom detalu. Praktyka warsztatowa wskazuje, że najlepiej zostawić od 0,4 do 1,3 milimetra naddatku na finalne szlifowanie lub precyzyjne przejścia kształtujące, zależnie od gabarytów przedmiotu. Przemysłowe toczenie walów stanowi najważniejszą oś całego ciągu technologicznego maszyny – dopiero po bezpiecznym ukształtowaniu poszczególnych średnic można przejść do właściwego wykańczania wrażliwych czopów łożyskowych oraz nacinania wymaganych gwintów.
Zaawansowana obróbka skrawaniem trafia głównie do wymagających klientów z sektora automotive oraz producentów zautomatyzowanych linii przemysłowych. Działający od 1996 roku Zakład Produkcyjno-Usługowy ANMAR opiera realizację złożonych zleceń na nowoczesnym parku maszynowym CNC oraz własnym magazynie materiałów. Marka ANMAR skupia się na zachowaniu wysokiej dokładności wymiarowej na wszystkich obrabianych czopach, postępując zgodnie ze ścisłymi wytycznymi technicznymi powierzonego projektu. Zespół firmy dba o kompleksowe prowadzenie procesu, rozpoczynając od analizy rysunku wykonawczego, a kończąc na rygorystycznej kontroli jakości gotowych części.
Wsparcie detalu i kontrola międzyoperacyjna
Fizyka procesu skrawania wymusza specyficzne podejście do długich elementów. Przy wałach o długości przekraczającej 8–10 własnych średnic konieczne staje się zastosowanie sprawdzonej kombinacji uchwytu, kłów oraz podtrzymki. Sam uchwyt trzyma pewnie jeden koniec detalu przenosząc moment obrotowy, kły zapewniają ścisłą centryczność osi obrotu, natomiast podtrzymka stała lub ruchoma – w żargonie nazywana lunetą – efektywnie ogranicza ugięcie i powstawanie drgań w środkowej, najsłabszej części materiału. Prawidłowo ustawiona i nasmarowana podtrzymka tłumi szkodliwe wibracje oraz utrzymuje prostoliniowość wału podczas wymagających, głębokich przejść zgrubnych.
Równie ważna pozostaje nieustanna weryfikacja parametrów geometrycznych w trakcie produkcji. Między poszczególnymi operacjami na obrabiarce dokładnie kontroluje się bicie promieniowe za pomocą czujnika zegarowego, przykładając jego końcówkę w kilku wyznaczonych płaszczyznach wzdłuż całej osi detalu. Systematyczny pomiar współosiowości przygotowanych czopów względem osi głównej wału pozwala wychwycić i całkowicie wyeliminować błędy, zanim materiał trafi do etapu ostatecznego wykańczania nożami profilowymi. Jeżeli bicie niebezpiecznie zbliża się do dopuszczalnej wartości z dokumentacji, wał prostuje się mechanicznie na prasie lub koryguje jego bazowanie w maszynie.
Wytwarzanie precyzyjnych elementów stalowych dla nowoczesnego przemysłu wymaga utrzymania żelaznej dyscypliny technologicznej. Zaawansowana obróbka CNC metali, realizowana rzetelnie przez doświadczonych operatorów, harmonijnie łączy wydajne toczenie zgrubne z bezbłędnym wykańczaniem wymiarowym w jednej przemyślanej sekwencji operacyjnej. Taka metodologia zdejmuje z barków kontrolera jakości problem odrzutów, minimalizując ryzyko przeniesienia błędu z początkowych faz przygotowawczych na w pełni gotowy detal.
Produkcja smukłych i wymagających elementów obrotowych udowadnia, że o inżynieryjnym powodzeniu całej operacji decyduje wyłącznie spójna sekwencja bazowania, umiejętne wykorzystanie systemów podpór oraz wnikliwa kontrola międzyoperacyjna. Pojedyncze przejście noża tokarskiego, nawet wykonane z rzemieślniczą starannością i doskonałym ostrzem, nie uratuje detalu, jeśli wcześniejsze etapy wprowadziły do niego ukryte odchylenia geometryczne. Stabilny proces obróbczy stanowi jedyną drogę do tego, by gotowy wał bezawaryjnie znosił trudne obciążenia w docelowym środowisku pracy.
Kategorie artykułów
Polecane artykuły

Jak peeling do twarzy enzymatyczny wspomaga regenerację skóry po lecie?

Jakie zdarzenia poza awarią silnika też mieszczą się w pomocy drogowej

Technologie obróbki drewna w produkcji modrzewiowych desek
